Un marquage routier gagne sa rétroréflexion deux fois. La première occasion se présente sur la route, lorsqu’un applicateur projette des billes sur un film encore tendre. La seconde survient plus tôt et plus discrètement, dans l’usine de peinture, au moment où les billes prémélangées sont incorporées dans la masse fondue.
Les acheteurs auditent la première et considèrent la seconde comme acquise. C’est un ordre de priorité coûteux. Un marquage ne peut renvoyer que la quantité de lumière que les billes qu’il contient autorisent : la teneur interne en billes fixe le plafond, et une application soignée sur chantier ne peut que s’en approcher. Lorsque les essais de réception portent sur la ligne finie — ce que la norme chinoise de marquage de 2024 impose désormais —, un lot de peinture mal chargé ne peut pas être rattrapé en aval. Le mécanisme qui rend une ligne visible la nuit mérite d’être compris avant de rédiger le bon de commande, car l’essentiel s’est décidé à l’usine.
Les types 1 et 2 ne sont pas interchangeables
La GB/T 24722-2020, norme nationale chinoise relative aux billes de verre destinées aux produits de marquage routier, classe les billes selon l’usage qu’elles remplissent, et non selon la seule granulométrie.
| Type | Usage prévu (GB/T 24722-2020, 4.2) |
|---|---|
| 1 | Billes projetées pour peintures thermoplastiques, bi-composants et à l’eau |
| 2 | Billes prémélangées (internes) pour peintures thermoplastiques et bi-composants |
| 3 | Billes projetées pour peintures à solvant |
| 4 | Billes pour nuit humide, utilisées avec des billes non « nuit humide » comme matériau d’épandage |
La distinction n’est pas cosmétique. Une bille de type 1 a été calibrée pour survivre à quelques secondes de contact avec un film chaud, puis pour dépasser de la surface. Une bille de type 2 a été calibrée pour vivre à l’intérieur de ce film pendant toute la durée de vie du marquage. Livrez le mauvais type et la défaillance apparaîtra des mois plus tard, pas le jour de l’application. Si la répartition des rôles entre les deux reste floue de votre côté, la différence technique entre les billes projetées et les billes prémélangées est le point de départ à privilégier, car elle explique aussi pourquoi les tableaux de tamisage de la section suivante refusent de se superposer.
La fenêtre granulométrique des billes de type 2
Les billes prémélangées sont spécifiées par fraction granulométrique, et le tableau du type 2 occupe une bande beaucoup plus étroite et plus grossière que celui du type 1.
| Fraction granulométrique (type 2, prémélangé) | Pourcentage massique |
|---|---|
| Supérieure à 600 µm | 0 |
| 600 µm à 300 µm | 50%–90% |
| 300 µm à 150 µm | 5%–50% |
| 150 µm et moins | 0%–5% |
Pour comparaison, voici la fenêtre du type 1 que la même norme applique aux billes projetées :
| Fraction granulométrique (type 1, projeté) | Pourcentage massique |
|---|---|
| Supérieure à 850 µm | 0 |
| 850 µm à 600 µm | 15%–30% |
| 600 µm à 300 µm | 30%–75% |
| 300 µm à 106 µm | 10%–40% |
| 106 µm et moins | 0%–5% |
Deux caractéristiques de la fenêtre du type 2 méritent qu’on s’y arrête. La première est le plafond strict à 600 µm : une bille prémélangée vit à l’intérieur du film, et seule la partie qui atteint la surface peut renvoyer la lumière ; une bille surdimensionnée coule donc simplement et n’apporte rien. La seconde est le poids que représente la bande 300–600 µm — au moins la moitié de la masse, par obligation.
La révision de 2020 a relevé les deux fenêtres. Pour les billes de type 1, la bande 600–850 µm est passée de 5%–30% à 15%–30%, et la bande 300–600 µm de 30%–80% à 30%–75%. Pour les billes de type 2, la bande 300–600 µm est passée de 40%–90% à 50%–90%. L’orientation est constante : moins d’éléments fins, plus d’éléments grossiers, car les fractions les plus grosses portent l’essentiel de la charge rétroréfléchissante.
Quel taux d’incorporation : d’où vient le chiffre de 30 %
La teneur en billes de verre est le chiffre le plus discuté d’un cahier des charges de prémélange. Différents documents d’une même chaîne d’approvisionnement citent des planchers différents, et tous sont défendables.
| Source | Teneur en billes prémélangées exigée |
|---|---|
| GB/T 16311-2024 (tel que rapporté par des sources techniques du secteur) | Pas moins de 30% en masse dans les marquages rétroréfléchissants thermoplastiques |
| Cahier des charges technique d’un marché public (2024) | Pas moins de 20% ajoutés à la peinture |
| Dossier de conception d’une voirie municipale | Pas moins de 30% de la masse de peinture |
| Conception autoroutière, classe standard | Pas moins de 30%, circularité pas moins de 80% |
| Conception autoroutière, classe haute performance / longue durée | Pas moins de 48%, avec une répartition granulométrique interne définie |
| Plage de pratique générale du secteur | 20%–30% en poids ; les types prémélangés souvent malaxés à 18%–25% |
Lisez ce tableau comme une échelle, non comme une contradiction. Le plancher réglementaire des marquages rétroréfléchissants thermoplastiques est de 30 % ; en dessous, vous sortez du cadre normatif. Les projets réels vont d’environ 20 % pour les travaux de faible niveau à 48 % lorsqu’on achète une longue durée de service. Lorsque vous formulez une demande, indiquez le taux d’incorporation et la classe qu’il vise — une peinture livrée à 20 % et évaluée selon une conception à 48 % échouera, et le fournisseur de billes se verra reprocher une décision prise lors de l’appel d’offres. Une liste de contrôle de spécification pour les projets de marquage est ici un complément utile, car elle oblige à consigner le taux d’incorporation à côté de tout le reste.
Six contrôles sur chaque lot entrant
Voici les propriétés pour lesquelles la GB/T 24722-2020 fixe des limites, et donc celles qu’il vaut la peine de mesurer ou d’exiger sur un certificat d’analyse.
| Propriété | Exigence | Article |
|---|---|---|
| Circularité, billes à faible indice de réfraction | Pas moins de 80%. Pour la fraction 850–600 µm du type 1, pas moins de 70% | 5.2 |
| Proportion de billes défectueuses, billes à indice de réfraction moyen et élevé | Pas plus de 20% — cet indice remplace la circularité pour ces qualités | 5.2 |
| Masse volumique | 2.4–4.6 g/cm³, croissante avec l’indice de réfraction ; billes à faible indice typiquement 2.4–2.6 | 5.4 |
| Résistance à l’eau | Neutralisation de 0.01 mol/L d’acide chlorhydrique : types 1 et 2 pas plus de 10 mL ; type 3 pas plus de 15 mL | 5.6 |
| Teneur en particules magnétiques | Pas plus de 0.1% | 5.7 |
| Métaux lourds | Plomb, arsenic et antimoine pas plus de 200 mg/kg chacun | 5.9–5.11 |
Il existe aussi une exigence visuelle, et c’est le contrôle le moins coûteux dont vous disposez : des billes incolores, blanches ou jaune pâle, à la surface propre, et, au microscope, des sphères transparentes lisses et rondes, sans bulles ni inclusions visibles (5.1).
Deux d’entre elles méritent une attention particulière de la part d’une usine de peinture exportatrice. Les limites de métaux lourds — plomb, arsenic et antimoine à 200 mg/kg chacun — ont été ajoutées dans l’édition 2020. Elles comptent parce que vos propres clients, notamment en Europe et dans le Golfe, les demandent de plus en plus, et parce qu’une peinture qui ne peut pas documenter ses apports en billes ne peut pas davantage documenter sa propre teneur en métaux lourds. La circularité compte pour une autre raison : c’est la propriété qui sépare une ligne lumineuse d’une ligne terne, et la première à dériver lorsqu’un fournisseur est sous tension.
Ce que la GB/T 16311-2024 a changé pour l’usine de peinture
La GB/T 16311-2024, qui remplace à la fois la norme de qualité de marquage de 2009 et une norme distincte de 2008, est entrée en vigueur le 1er mars 2025. Trois de ses changements remontent la chaîne d’approvisionnement jusqu’à votre atelier de malaxage.
Le marquage fini est désormais testé pour sa teneur en billes. L’édition 2024 a ajouté des exigences, des règles d’échantillonnage et des méthodes d’essai pour la teneur en billes de verre, la teneur organique totale et la teneur en métaux lourds des marquages thermoplastiques. Concrètement, les essais de réception portent désormais sur la ligne achevée, et non plus seulement sur le sac de billes arrivé sur le dépôt. Le certificat d’un fournisseur ne suffit plus à lui seul — les billes doivent encore être mesurables une fois la peinture appliquée.
La performance antidérapante devient générale. Tous les marquages doivent désormais être antidérapants, avec une valeur initiale d’au moins 45 BPN pour les travaux ordinaires et d’au moins 55 BPN pour les conceptions à forte adhérence. Surcharger une peinture en billes fines pour rechercher la rétroréflexion peut jouer contre cette exigence, car cela modifie la texture de la surface.
La couleur du matériau est dissociée de la couleur rétroréfléchissante. La norme traite désormais la couleur du marquage tel qu’appliqué et la couleur que le conducteur voit la nuit comme deux propriétés distinctes, ayant leurs propres plages de chromaticité. La conséquence pratique est qu’une ligne rétroréfléchissante jaune ne peut plus être éclaircie simplement en ajoutant beaucoup de dioxyde de titane, ce qui était le raccourci traditionnel. L’ensemble des changements de la GB/T 16311-2024 mérite d’être lu en parallèle de cette section, car la norme fixe aussi des classes de rétroréflexion explicites pour les marquages blancs et jaunes, ainsi qu’une fenêtre de mesure qui commence 48 heures après l’application et se termine 30 jours plus tard.
Le fil conducteur est que l’unité de réception est désormais la ligne finie, et non le sac à l’arrivée. C’est une bonne chose pour une usine qui maîtrise correctement ses apports en billes, et une chose coûteuse pour celle qui ne le fait pas.
Une séquence de contrôle à réception tenant sur un poste
Aucun des contrôles ci-dessus n’exige un laboratoire. Ils exigent une balance, un jeu de tamis, un microscope, une burette en verre, un aimant et une décision sur le degré de confiance à accorder aux documents.
- Prélever un échantillon représentatif. Prenez des prélèvements élémentaires sur toute la hauteur du lot plutôt qu’au sommet d’un seul sac, puis réduisez-les par quartage jusqu’à l’échantillon de travail.
- Réaliser une analyse granulométrique. Le pourcentage de refus sur chaque fraction est comparé directement au tableau du type 2 ci-dessus. C’est le contrôle qui détecte le plus de problèmes, car une dérive vers les éléments fins est facile à manquer à l’œil nu.
- Compter la circularité au microscope. Une dispersion de billes sur une lame graduée, comptée plutôt qu’estimée. Tout résultat inférieur à 80% pour une bille à faible indice ne doit pas être accepté.
- Vérifier la masse volumique. Un pycnomètre donne le chiffre ; une bille à faible indice qui se situe bien au-dessus de 2.6 g/cm³ mérite d’être questionnée.
- Titrer la résistance à l’eau. Les limites de 10 mL et 15 mL ci-dessus constituent les critères d’acceptation.
- Extraire les particules magnétiques. Un aimant et une balance règlent la question en quelques minutes, et la limite de 0.1% est suffisamment serrée pour compter.
- Envoyer les métaux lourds à un tiers. Le plomb, l’arsenic et l’antimoine ne se mesurent pas sur le dépôt : le certificat doit donc les mentionner.
Chaque propriété est testée selon la méthode prescrite par la GB/T 24722-2020 ; ce qui compte commercialement, c’est que le certificat que vous recevez indique la valeur et le numéro de lot, afin qu’un résultat puisse être retracé si un marquage venait à défaillir.
Ce qu’il faut inscrire dans un bon de commande de billes prémélangées
Une commande de prémélange qui protège l’usine nomme six éléments : le type (2), la classe d’indice de réfraction, la distribution granulométrique avec les tolérances que vous accepterez, la limite de circularité ou de billes défectueuses, une déclaration sur les métaux lourds couvrant plomb, arsenic et antimoine, et la protection contre l’humidité de l’emballage. Des billes commandées sans indication de granulométrie ne constituent pas une spécification, mais un espoir.
Deux détails sont systématiquement omis et causent systématiquement des difficultés. Le premier est la répartition dimensionnelle à l’intérieur de la fenêtre du type 2 : une conception longue durée peut exiger une proportion définie au-dessus de 850 µm, ce que le tableau générique n’impose pas. Le second est le revêtement de surface. Un revêtement résistant à l’humidité se vérifie par la capacité des billes à traverser un entonnoir sans se bloquer (5.8), et c’est la différence entre des billes qui s’écoulent dans votre malaxeur et des billes qui s’agglomèrent.
La place de Linghang
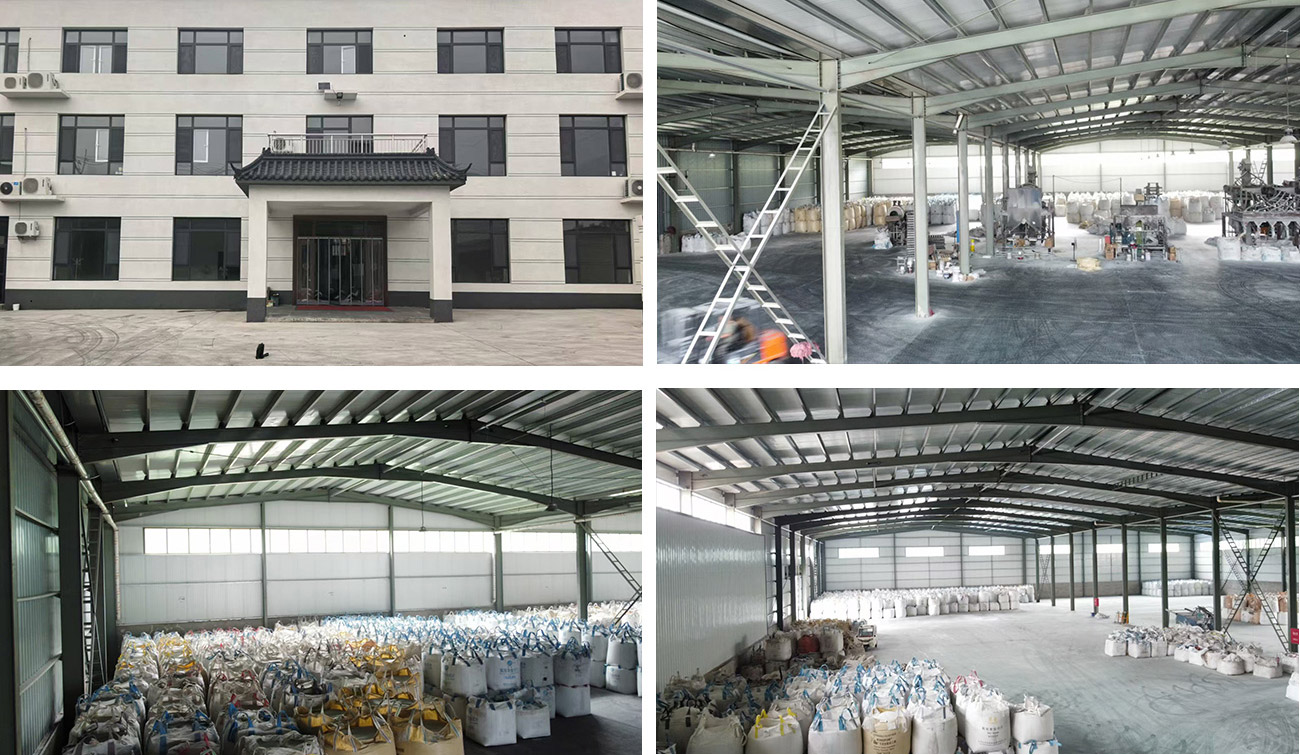
Yongqing Linghang Glass Beads fabrique à la fois des qualités projetées et prémélangées pour le marquage routier. Les billes prémélangées sont fournies conformément au tableau de tamisage du type 2 de la GB/T 24722-2020, et les données de circularité, de masse volumique, de résistance à l’eau, de particules magnétiques et de métaux lourds accompagnent le lot.
Deux éléments rendent la documentation utile plutôt que décorative. Premièrement, les rapports d’essai peuvent être établis selon la GB/T 24722-2020 et, lorsqu’un projet le demande, alignés sur les conventions de tamisage utilisées par l’AASHTO M247 et l’EN 1423 — ainsi l’acheteur ne paie pas deux fois la même preuve. Deuxièmement, les limites de métaux lourds introduites par l’édition 2020 sont rapportées plutôt que supposées, ce qui correspond à la forme de réponse que les acheteurs européens et du Golfe demandent aujourd’hui.
Si un marquage commence déjà à défaillir sur le terrain, le diagnostic pointe généralement ailleurs que sur le sac de billes ; dix causes de défaillance des billes de marquage détaille l’aspect de chacune. Si la question est de savoir quelle qualité incorporer, billes de verre projetées pour marquage routier en 20/100 mesh présente les tailles que nous tenons pour les travaux de marquage, et nous pouvons fournir une qualité prémélangée correspondant à votre propre exigence granulométrique.